22mm安全绳 金属丝绳及其制品制造的关键技术与应用
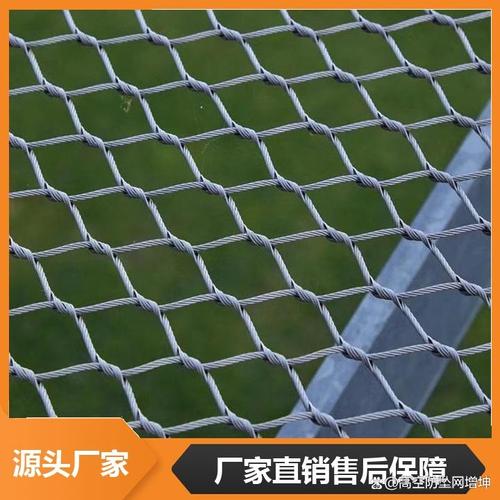
在工业安全、高空作业、起重吊装及救援领域,安全绳作为生命保障线,其质量直接关系到人员与设备的安全。其中,22mm直径的钢丝绳安全绳因其优异的承载能力和耐磨性,被广泛用于重载工况。本文将从金属丝绳及其制品制造的角度,深入探讨22mm安全绳的材料选择、制造工艺、质量控制及应用场景。
一、材料选择:高强度钢丝与绳芯结构
22mm安全绳通常采用高强度镀锌钢丝或光面钢丝制造。钢丝的抗拉强度等级一般不低于1670MPa,高端产品可达1960MPa以上,以确保绳索在公称直径下具备足够的破断拉力。原材料盘条需经过拉拔、热处理(铅淬火或明火加热)等工序,获得细密的索氏体组织,从而兼顾强度与韧性。
绳芯方面,22mm安全绳根据用途可选钢芯(IWRC)或纤维芯(FC)。钢芯提供更高的抗压强度和抗变形能力,适用于承受重载和冲击的场合;纤维芯(如剑麻、聚丙烯或合成纤维)则赋予绳索更好的柔韧性和弹性,便于操作和打结。无论何种绳芯,其制造均需与钢丝绳的捻制工艺精密配合,以确保结构稳定。
二、制造工艺:捻制、合绳与后处理
金属丝绳的制造是一个多工序精密协作的过程。对于22mm安全绳,其典型制造流程包括:
- 捻股:将多根钢丝按一定捻距和捻向捻制成股。22mm安全绳通常采用6股或8股结构,股内钢丝数可达19根、25根或更多,通过合理排列实现高强度与抗疲劳性能。
- 合绳:以绳芯为中心,将多股钢丝绳按设定捻距和捻向合绳。捻向选择(交互捻或同向捻)直接影响绳索的旋转趋势和操作便利性。对于安全绳,通常采用交互捻以减小扭转。
- 预变形与去应力:通过预变形器使股绳获得所需螺旋形状,消除捻制产生的内应力,防止松散和打结。
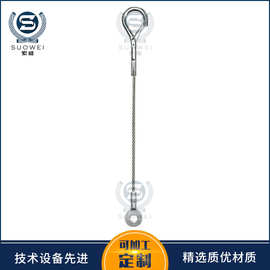
- 端部处理:安全绳两端需加工成环眼或连接套。环眼通常采用铝合金套管压制或钢丝绳卡固定,并加装护套以防止磨损。压实环节需控制压接工艺参数,确保连接强度不低于绳体破断拉力的80%。
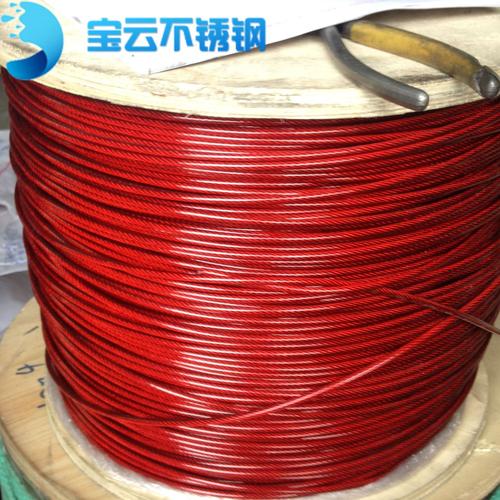
- 涂塑与标识:为进一步提升耐磨性和手感,可对绳体进行聚氨酯或聚乙烯涂塑处理;在绳索上连续标识直径、标准号、破断拉力及生产批号,实现可追溯性。
三、质量控制:拉断试验与无损检测
22mm安全绳作为关键安全部件,其质量控制贯穿全流程。每批产品必须进行破断拉力试验。根据相关标准(如GB/T 8918、ISO 2408),22mm钢芯钢丝绳的最小破断拉力通常在300kN以上,纤维芯则相对略低。制造企业需按批次抽样进行整绳拉断测试,确保实测破断拉力不低于标准规定值。
生产过程中还需进行:
- 直径与捻距检验:使用精度卡尺测量绳径,确保22mm直径的公差控制在+2%~+5%范围内,绝不允超下偏差;捻距测量用于校验捻制质量。
- 表面质量检查:排查断丝、漏镀、划伤等缺陷,断丝数量不得超过标准规定(如6×19结构在6d长度内不超过10根)。
- 无损检测(可选):对重要安全绳采用电磁探伤法检测内部断丝、锈蚀及磨损,预防潜在风险。
四、应用场景与选型建议
22mm安全绳因其大载荷能力,常见于:
- 重型吊装:作为吊索具主绳,用于大型设备、钢结构的吊装与牵引。
- 高空救援与消防:在绳索救援系统中充当主绳或安全备份绳,需配合缓降器、抓绳器等终端。
- 工业安全防护:如塔吊、矿井提升中的防坠安全绳。
- 海洋与船舶:用于系泊缆、拖缆等,要求高耐腐蚀性时需选择镀锌或涂塑加强型。
选型时,用户需综合考虑最小破断拉力、安全系数(通常不低于6倍)、使用环境(防腐蚀等级)及末端连接方式(环眼尺寸、是否带卸扣)。应建立定期检测与报废制度,对出现严重断丝、绳径减小或变形的安全绳立即停用。
##
22mm安全绳的制造是金属丝绳制造技术的集中体现——从高碳钢线材的捻制到绳索的结构设计,从应力消除到可靠性验证,每一个环节都承载着对生命安全的承诺。随着高强度材料、智能化编织及在线监测技术的不断发展,未来金属丝绳制品的安全性能与使用寿命将得到进一步提升,为工业安全提供更坚实的保障。
如若转载,请注明出处:http://www.lingchaojinshu.com/product/23.html
更新时间:2026-11-11 18:58:07